


联系我们

当前位置:
九冶管业(大连市晋兰店区分公司) >晋兰店当地今日News
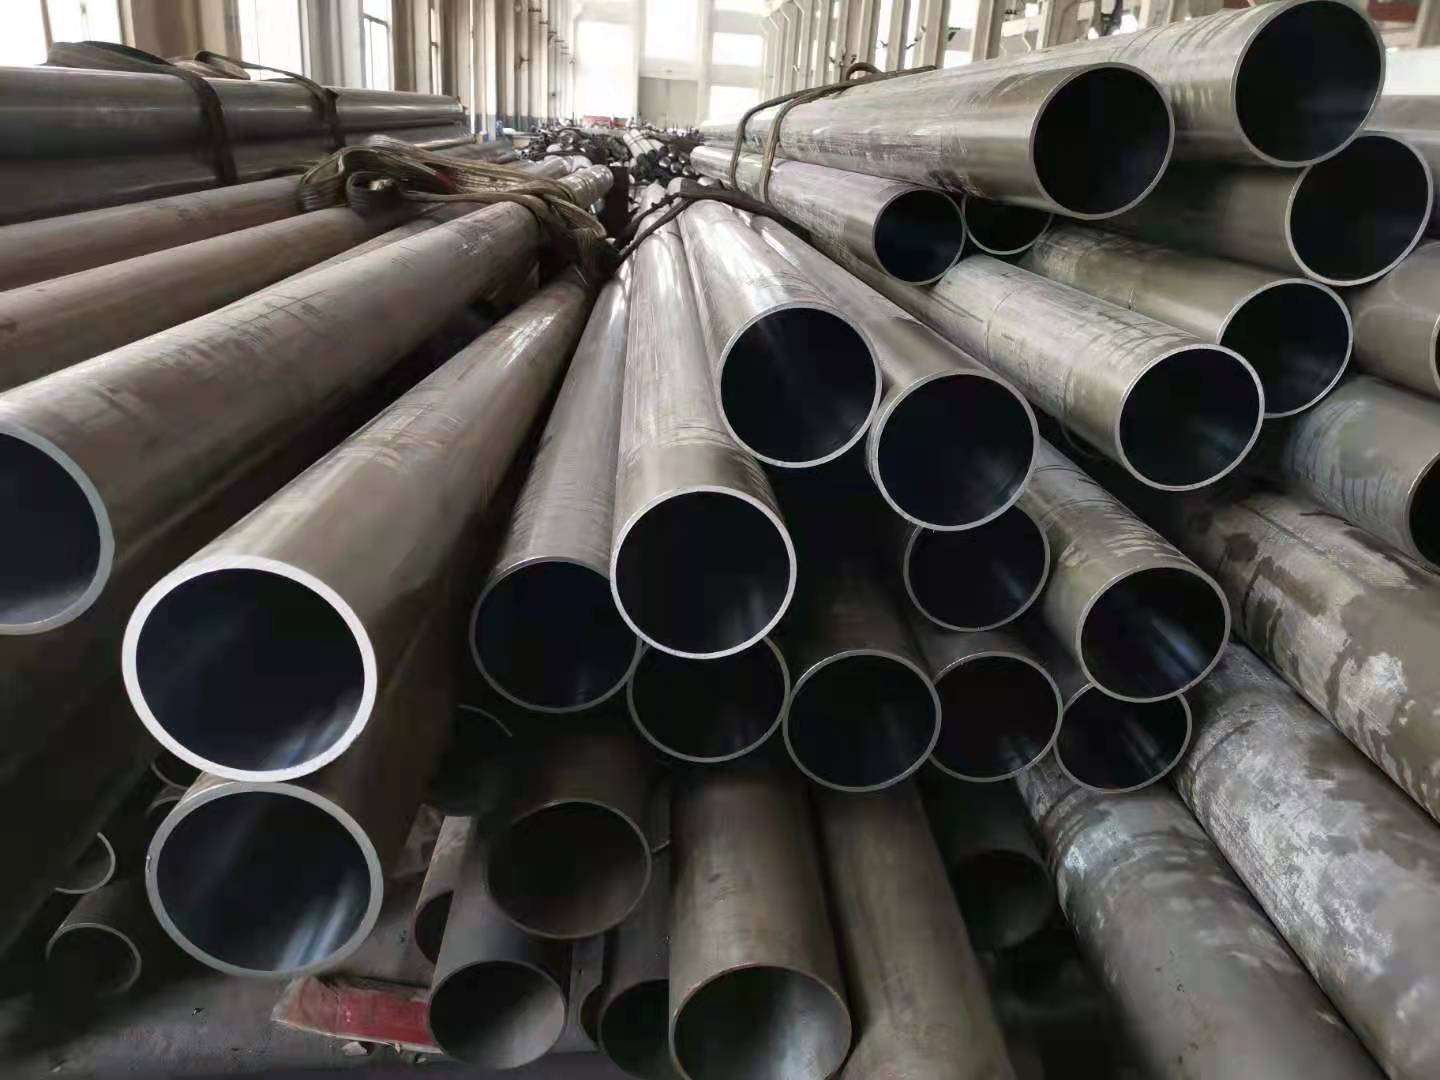
珩磨管,20#绗磨管厂家直销货源充足
更新时间:2026-11-06 05:33:59 ip归属地:大连,天气:晴,温度:2-11 浏览次数:3 公司名称: 九冶管业(大连市晋兰店区分公司)
以下是:大连市晋兰店区珩磨管,20#绗磨管厂家直销货源充足的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 2天 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 0.1吨 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#无缝钢管 |
| 产品品牌 | 九冶 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 产品颜色 | 金属色 |
| 外形尺寸 | 圆形 |
| 适用领域 | 油缸机械加工 |
| 是否进口 | 否 |
| 范围 | 珩磨管,20#绗磨管直销供应范围覆盖辽宁省、大连市、晋兰店区、西岗区、沙河口区、甘井子区、旅顺口区、金州区、长海县、瓦房店市、庄河区等区域。 |
以下是:大连市晋兰店区珩磨管,20#绗磨管厂家直销货源充足的图文视频




【九冶】为客户提供多样化产品,包括庄河316不锈钢珩磨管、旅顺口45号镀铬管厂家、甘井子20号镀铬空心轴、瓦房店不锈钢珩磨管、西岗45号硬镀铬钢管等,适配多元场景需求。珩磨管,20#绗磨管厂家直销货源充足,九冶管业(大连市晋兰店区分公司)为您提供珩磨管,20#绗磨管厂家直销货源充足的资讯,联系人:高经理,电话:【13963015351】。
我们的视频却能以直观、生动的方式,让您感受到产品的独特之处。观看视频,让珩磨管,20#绗磨管厂家直销货源充足自己向您展示它的卓越品质和出色性能。
以下是:大连晋兰店珩磨管,20#绗磨管厂家直销货源充足的图文介绍
珩磨管的应用珩磨管的应用1、拆卸液压油缸之前,应使液压回路卸压。否则,当把与油缸相联接油管接头拧松时,回路中的高压油就会迅速喷出。液压回路卸压时应先拧松溢流阀等处的手轮或调压螺钉,使压力油卸荷,然后切断电源或切断动力源,使液压装置停止运转。2、拆卸时要按顺序进行。由于各种液压缸结构和大小不尽相同,拆卸顺序也稍有不同。一般应放掉油缸两腔的油液,然后拆卸缸盖, 拆卸活塞与活塞杆。在拆卸液压缸的缸盖时,对于内卡键式联接的卡键或卡环要使用专用工具,禁止使用扁铲;对于法兰式端盖必须用螺钉顶出,不允许锤击或硬撬。在活塞和活塞杆难以抽出时,不可强行打出,应先查明原因再进行拆卸。3、卸卸前后要设法创造条件防止液压缸的零件被周围的灰尘和杂质污染。例如,拆卸时应尽量在干净的环境下进行;拆卸后所有零件要用塑料布盖好,不要用棉布或其他工作用布覆盖。4、拆卸时应防止损伤活塞杆顶端螺纹、油口螺纹和活塞杆表面、缸套内壁等。为了防止活塞杆等细长件弯曲或变形,放置时应用垫木支承均衡。5、油缸拆卸后要认真检查,以确定哪些零件可以继续使用,哪些零件可以修理后再用,哪些零件必须更换。

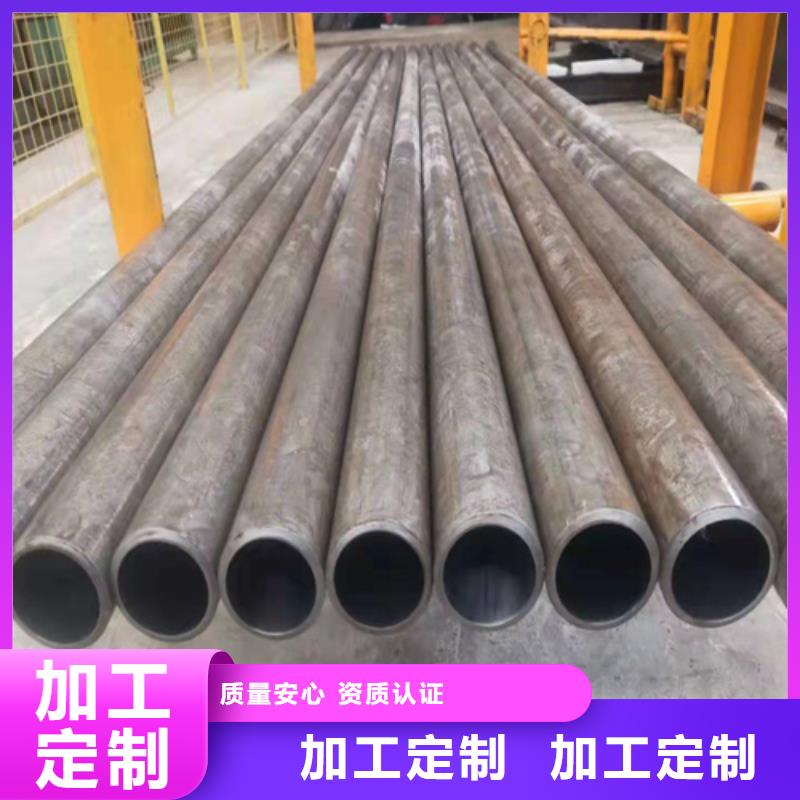
1.珩磨管,其用珩磨机来珩磨的话,那么,其在内孔直径上,可以达到多少?珩磨机的珩磨,其是通过珩磨油石条来进行,并对所要珩磨的表面进行修整研磨,达到预期加工效果。所以,对通过珩磨机珩磨得到的珩磨管,其在内孔直径上,一般的,是为5到500毫米这一范围内。2.在液压缸筒的生产制造上,其是否有珩磨工序?此外,珩磨管,其是否可以当作油缸管来使用?在液压缸筒的生产制造上,是有珩磨这一工序的,其的主要操作,是为内孔的研磨,以便得到预期想要的尺寸。而珩磨管,其是可以作为油缸管来使用的,不过,如果倒过来,则不成立,因为油缸管,其除了珩磨管这一个外,还可以有其它一些种类。


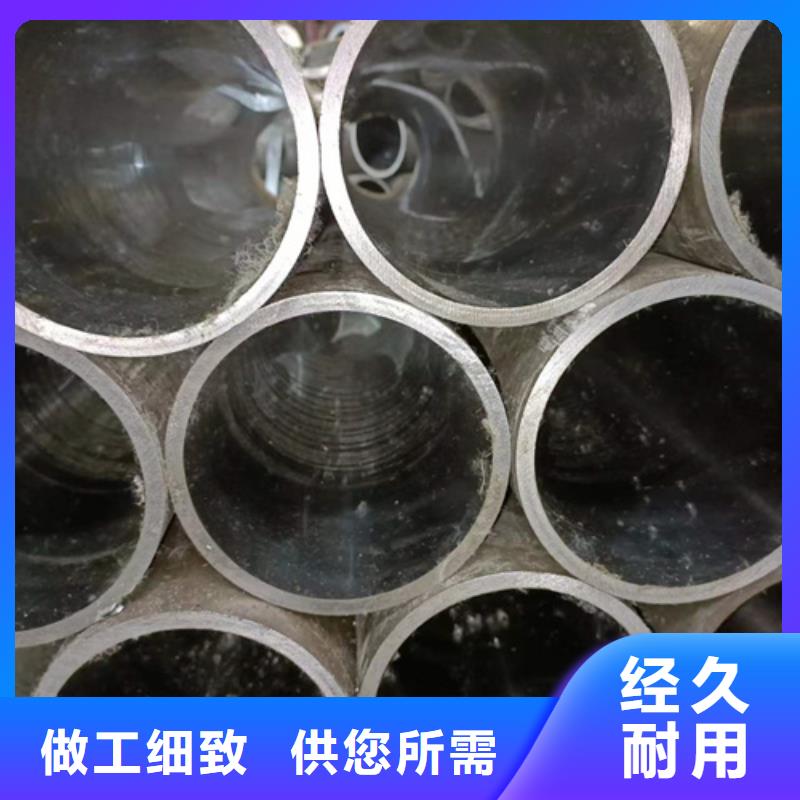
如何给珩磨管设置定压1、脱落切削阶段,这种定压珩磨,开始时由于孔壁粗糙,油石与孔壁接触面积小,接触压力大,孔壁的凸出部分快被磨去。而油石表面因接触压力大,加上切屑对油石粘结剂的磨耗,使磨粒与粘结剂的结合强度下降,因而有的磨粒在切削压力的作用下自行脱落,油石面即露出新磨粒,此即油石自锐。2、破碎切削阶段,随着珩磨的进行,孔表面越来越光 ,与油石接触面积越来越大,单位面积的接触压力下降,切削效率降低。同时切下的切屑小而细,这些切屑对粘结剂的磨耗也小。因此,油石磨粒脱落少,此时磨削不是靠新磨粒,而是由磨粒 切削。因而磨粒 负荷大,磨粒易破裂、崩碎而形成新的切削刃。珩磨管3、堵塞切削阶段,继续珩磨时油石和孔表面的接触面积越来越大,细的切屑堆积于油石与孔壁之间不易排除,造成油石堵塞,变得光滑。因此油石切削能力低,相当于抛光。若继续珩磨,油石堵塞严重而产生粘结性堵塞时,油石完全失去切削能力并严重发热,孔的精度和表面粗糙度均会受到影响。此时应尽快结束珩磨。


有一种过程控制方法能缩短珩磨时间,珩磨管易于让在整个齿面上保持理论上的线接触。因此减少了磨具与工件的点接触。尽管这可能有悖于产生较大残余压应力的要求,但应力依然会使之保持理论线接触。连续改变接触条件会产生良好的动态特性,不会因摆动角度使机床部件产生严重颤振。珩磨过程中,单面线接触珩磨时这类动态特性会对机床产生严重影响。为减小这种影响,要尽可能地采用双面线接触。系列化生产中,数控珩磨机由此而引发的对珩磨过程中利用机床运动链实施齿面修形过程的限制,可予忽略。但在工装中要建立轮廓修形。关于单面或双面接触,所涉及的或是磨具齿面,或是工件齿面。在加工过程中有一个以上的齿在保持接触。这就表示珩齿过程是一种连续接触的转动过程。这是使齿轮低噪声运行的一项很重要的决定性因素。
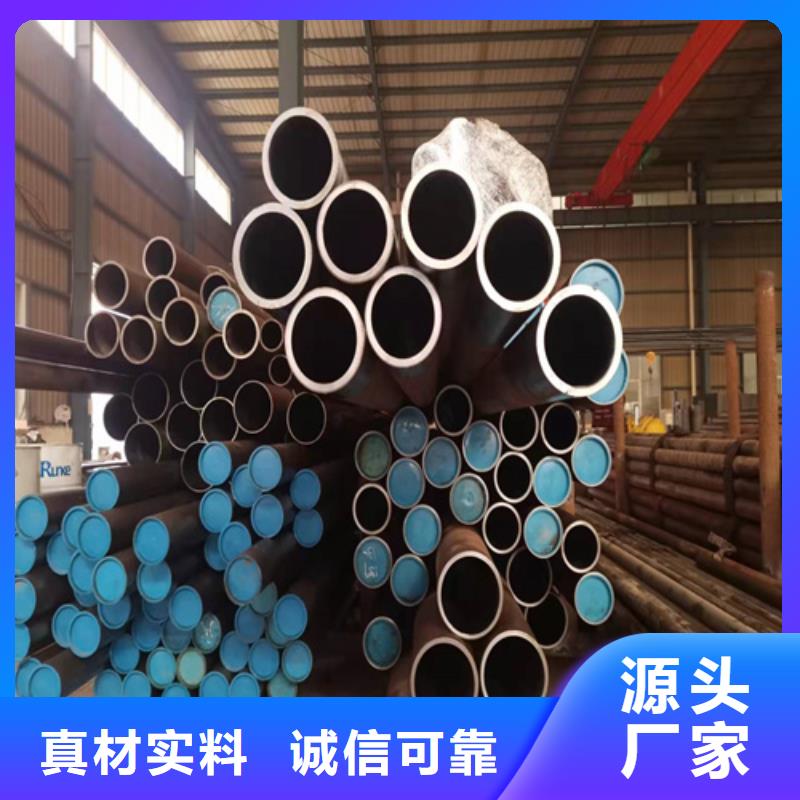


您好,感谢您在万千 晋兰店本地附近Q355B镗孔珩磨管、晋兰店本地42CrMo调质珩磨管、大连晋兰店本地附近20#厚壁珩磨管中您找到了我们,关于 晋兰店Q355B研磨管、大连晋兰店27SiMn镗孔珩磨管的任何问题,您都可以通过页面的联系方式找到我们,我们会给您细致的回答。
珩磨管,20#绗磨管厂家直销货源充足,九冶管业(大连市晋兰店区分公司)专业从事珩磨管,20#绗磨管厂家直销货源充足,联系人:高经理,电话:【13963015351】,以下是珩磨管,20#绗磨管厂家直销货源充足的详细页面。